
TPE材料在注塑加工前要做好哪些准备工作?
TPE材料是一种常见注塑材料,为了确保制成品的质量,在对TPE注塑前一定要注意做好准备工作。
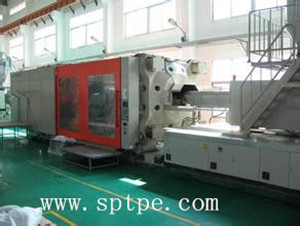
1、在TPE注塑前要对料筒进行清洗
在注塑机刚买进行第一次用之前,或者是在生产的时候要改变产品,换原料以及颜色,或者是在塑料当中有分解的情况存在,就要对注塑机的机筒先进行清洁。在清洗的时候基本上都是用加热机筒的方法,清洗料很多都是用一些塑料原料的。
清洗料的选用原则:SBS基材的TPR,推荐用PS料清洗料筒;SEBS基材TPE,硬度较高的,推荐用PP料清洗,硬度较低的,推荐用PE或EVA料清洗料筒.
2、注塑之前要注意TPE材料的成型温度
在进行加工注塑的时候,温度设置的准确程度会有产品的外观以及性能有很大的影响。在注塑设定温度的时候,进料的地方温度不宜过高,可以防止进料的地方出现堵塞,夹带的空气逸出的情况。如果使用的色母料的时候是为了改进混合状态,应该要把过渡的地方的温度设置在色母料的熔点之上。和注塑喷嘴最近的地方的温度要和熔体的温度相对靠近一些。因此,在测试了以后,TPE产品在各个地方的温度的范围会有所区别,主要是料筒在160℃到210℃,喷嘴在180℃到230℃。
另外模具的温度要比注塑区的冷凝温度高一些,这样可以防止一些水分污染到模具,导致在TPE制品上面出现各种条纹的情况。模具的温度比较高的经常会让循环周期延长,不过却可以改进焊接线和制品的外观,因此模具的温度最好是定在30度到40度范围内。
3、TPE料的干燥
对于一些包覆成型的工艺,在注塑加工前,建议将料做预先烘烤,烘料时间1~2h,烘料温度60~80℃,烘料处理有利于TPE与硬塑更好的粘合,并且制品外观更为均匀亮泽.
在注塑TPE材料的时候,需要做好以上这些准备工作,确保产品的质量和性能。


同类文章排行
- 成人用品TPE材料怎么辨?从标识、渗油、气味到pH测试的实用参考
- TPE/TPR软胶材料怎么选?从性能、环保、设备与成本出发的选型指南
- 客户一问TPE价格、二问食品级婴儿用品:如何专业回应这两个高频问题
- 低烟无卤膨胀阻燃TPE电缆料:兼顾柔韧、电性能与环保合规的弹性体方案
- TPE材料怎么分辨优劣?气味、燃烧颜色、认证级别这3点可参考
- 充电线为什么越来越耐用?关键在TPE外被
- 热塑性弹性体应用领域一览:从鞋材玩具到汽车医疗,几乎无处不在
- 选购TPE材料别只图便宜,外观和性能都要看
- 智能手环腕带材料大比拼:TPE凭什么成为中高端首选?
- TPE热塑性弹性体在吸尘器中的多场景应用解析
最新资讯文章
您的浏览历史

